焊管机轧辊与轧机配件 核心要素与维护指南

在焊管生产领域,焊管机轧辊和轧机配件是决定产品质量、生产效率与设备寿命的关键因素。本文将深入探讨焊管机轧辊的类型、作用,以及轧机配件的构成与维护要点,为行业从业者提供实用参考。
一、焊管机轧辊:成型与定径的核心
焊管机轧辊是直接将带钢弯曲成管坯并控制其尺寸精度的工具。根据在生产线上的位置和功能,主要分为以下几类:
- 成型轧辊:位于焊管机组的前段,负责将平整的带钢逐步弯曲成圆管状。通常采用多道次辊花设计,每个道次承担特定角度的弯曲,避免带钢边缘拉伸过度。成型辊的材料多选用合金钢(如Cr12MoV)或高速钢,经淬火处理后硬度达HRC58-62,以确保耐磨性。
- 导向轧辊:安装在成型与焊接工位之间,用于精确控制带钢边缘的对中,防止错边。导向辊通常为立式布置,表面镀铬以降低摩擦,其轴承需具备高刚性和抗冲击能力。
- 焊接轧辊:在焊接过程中,挤压辊和焊接辊共同作用,将加热后的带钢边缘压实熔合。挤压辊承受巨大压力,必须具备优异的热强性和抗疲劳性,常用材料为H13热作模具钢。
- 定径轧辊:焊接后的钢管需通过定径机架进一步整形,确保外径和壁厚均匀。定径辊通常采用多架平辊与立辊交替布置,其孔型设计直接影响钢管的圆度和直线度。
二、轧机配件:保障稳定运行的基石
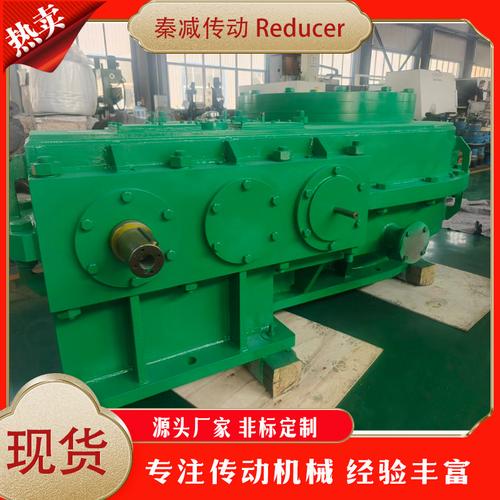
轧机配件涵盖从传动系统到辅助装置的全套组件,它们虽不直接参与成型,却直接影响轧辊性能的发挥:
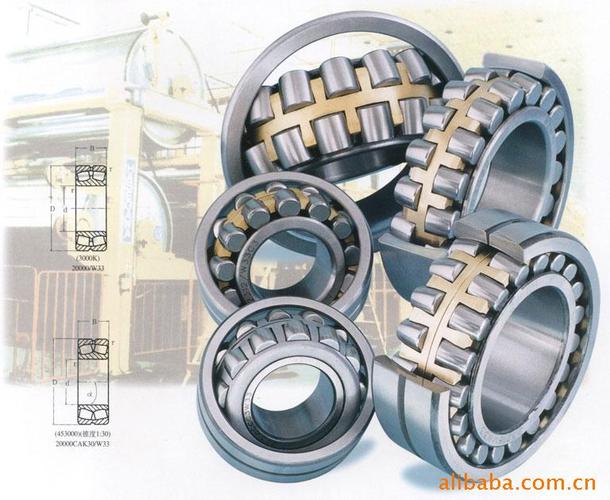
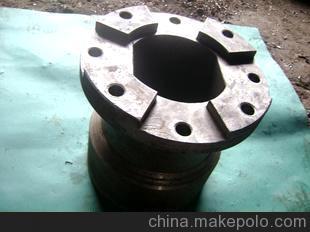
- 轴承与轴承座:轧辊轴承需承受径向和轴向载荷,常用双列圆柱滚子轴承或圆锥滚子轴承。轴承座则要求高同心度,安装时需确保与轧辊轴颈的配合间隙在0.02mm以内。
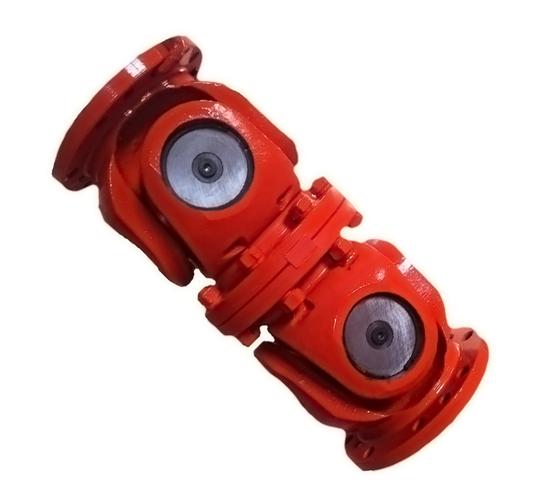
- 轧辊轴与联轴器:轧辊轴传递扭矩,其材质通常为40Cr调质钢。联轴器需具备补偿轴向、径向偏差的能力,万向联轴器是常见选择。
- 压下装置与调整机构:用于调节轧辊间隙,控制钢管壁厚。电动压下或液压压下系统需具备微米级精度,并配备位置传感器实现闭环控制。
- 冷却与润滑系统:轧辊在高速运转中产生大量热量,乳化液冷却喷嘴需精确对准轧辊表面。集中润滑系统则为轴承和齿轮提供定时定量供油。
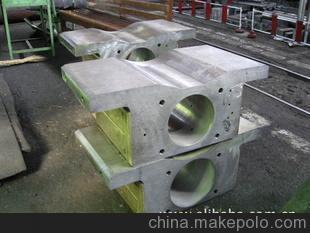
- 牌坊与机架:作为轧机的骨架,牌坊的刚度直接影响产品精度。铸造或焊接牌坊需经时效处理消除内应力。
三、选型、维护与常见问题
选型要点:
- 根据管径范围选择轧辊孔型,避免共用导致调整困难。
- 高速机组(>80m/min)应选用硬质合金轧辊或涂层轧辊。
- 配件需与轧辊供应商匹配,确保接口尺寸和公差一致。
维护实践:
- 定期检查轧辊磨损,使用辊型仪测量孔型,磨损超差0.1mm需修磨或更换。
- 轴承每运行2000小时应清洗换脂,检查滚道点蚀。
- 保持冷却液清洁,避免杂油影响润滑效果。
常见问题与对策:
- 钢管表面划伤:检查轧辊表面粗糙度,抛光至Ra≤0.4μm。
- 管径波动:校核定径辊孔型,调整压下量,检查轴承游隙。
- 轧辊异常磨损:排查冷却不足或带钢材质硬度过高,更换耐磨性更好的材质。
四、
焊管机轧辊与轧机配件构成一个精密协同的系统。合理选型、精细维护不仅能延长设备寿命,更能显著提升焊管的质量一致性。随着高频焊接与数字化控制技术的发展,对轧辊孔型优化和配件可靠性的要求日益提高,行业从业者应持续关注材料与制造工艺的进步,以实现高效、低耗的生产。
如若转载,请注明出处:http://www.jndxjgjx.com/product/46.html
更新时间:2026-10-30 09:14:00